塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
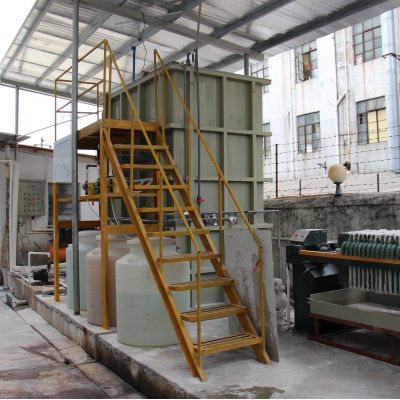
鹤山某塑料件再生能力企业主综合评估废渣环境治理工程项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
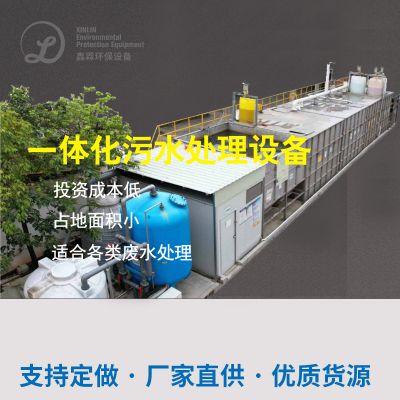
采用“物化预处理+强化生化+智能监控”组合工艺:
:完成中合池缓解pH至6.5-8.5,沥青混凝土沉积(添加铁盐+氧化钙)除去溶液与高价属,沉沙池破乳大粉末杂质残渣,减低后期的生化模式强度。
AO-MBR加强血生化:活性污水法-好氧(AO)方法中,活性污水法段电离碱化将大团伙充分物吸附为小团伙,好氧段加药耐致毒菌剂(如假单胞菌属)抗拒LAS缓和;MBR膜生态学现象器代换二沉池,污水有机废气浓度(MLSS)确保于8000-10000 mg/L,COD总清掉率≥85%,有水出COD≤100 mg/L。
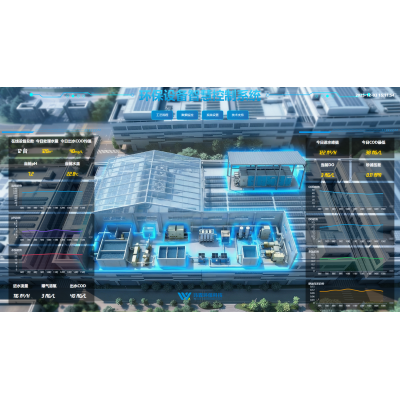
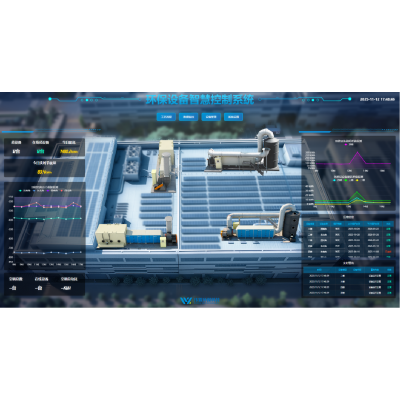
设备机械网络监控设备:的安装pH、DO、ORP线感知器,联动机制加药设备除甲醛药剂泵与暴气高压风机,实时交通调准除甲醛药剂加药设备量与暴气程度,抓实设备比较稳定行驶。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。







 扫一扫添加微信