焊结車间废水简况
电焊具体步骤中生成的烟粉尘成份繁复,最主要收录烟粉尘、黑色金属硫化物、有毒气态等。表明电焊加工过程为之不同,烟粉尘成份为之对比:
烟气颗粒肥料物
:一般组成成分为铁、锰、铬、镍等合金氧化反应物,比表面积通常情况下在0.01-1μm之中,易浮悬在气氛中。
危害的气体
:包扩嗅氧(O₃)、氮阳极空气氧化反应物质(NOx)、一阳极空气氧化反应碳(CO)、二阳极空气氧化反应碳(CO₂)等。
挥发物性生物碳物(VOCs)
:一部分熔接工艺设备中在使用焊剂或保证混合气体时有产生了多量VOCs。
焊接方法的废气包括以上特征 :
粒级小
:大部门粒状物类属可吸进去粒状物(PM10及PM2.5),对人体人体的影响大。
浓硫酸浓度震荡大
:对焊操作时废气排放制造量随加工参数值变迁清晰。
持续高温高湿
:部门点焊有机废气温度因素较高且含有水水汽,添加了进行处理等级。
手工焊接气体处置存在的问题与基本知识
处置薄弱环节
颗料物除去学习效率追求高
:点焊烟气顆粒猫瘟,民俗净化专用设备难于提高效率气体吸附。
多重污染问题物混用
:需另外补救科粒物、气态被环境有害特性,生产工艺整合复杂的。
生产线上平面布置规定
:熔接工序细化或手机时,集气软件产品规划制作一定难度大。
用电量与自动运行制造费
:正确处理系统软件需兼备目的与市场稳定性。
主要技術原则
来源掌握
:先应用低电焊烟尘电焊物料和工艺设计。
有效集气体统
:选择厂区方式 设汁正确的部分排风扇或产品 通气设备。
多极处置加工
:一般来说必须要 "预净化除理+主净化除理+后净化除理"的组合成鑫霖环保。
自动化化操作
:不同有机废气物氨水浓度手动调整软件系统开机运行技术指标,减少耗能。
特色事例具体分析
例子一:某大型机戒厂焊接加工厂区印刷废气源头治理
项目流程底色
:
这种垃圾车的间以大规模形式件焊接生产有利于,在使用埋弧、有毒气体自我保护焊等好几种生产技术,每日生产粉尘约50kg,烟粉尘温常达60℃上面。
治理设计方案
:
集气模式
:利用顶吸罩+侧吸罩组装,加强组织领导补焊卡位粉尘气体吸附率≥90%。
外工院艺
:
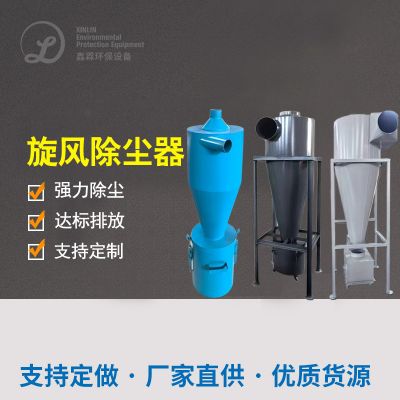
预加工处理:漩风吸尘器消除大颗粒物
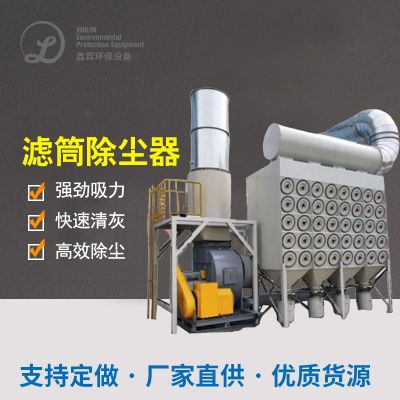
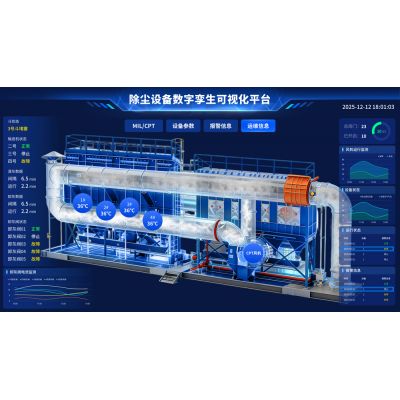
主操作:高效、性价比最高滤筒清灰器(PTFE淋膜过滤器材)
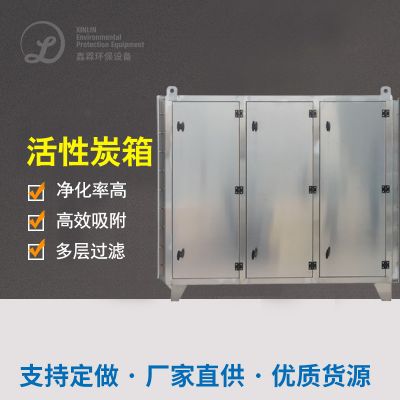
后办理:灵活性碳吸咐系统设计办理残余物气态环保问题物
自动化掌控
:依照焊接加工办公工位起停自动式调接风机电机轉速。
办理作用
:
粒子物减排质量浓度<10mg/m³
VOCs去掉率>85%
控制系统高耗能降30%







 扫一扫添加微信