一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
产业瓶颈:
烟灰尘感染较为严重:硅塑料混炼、塑炼等生产工序放出苯乙稀、丁二烯等VOCs(密度200-500mg/m³),塑炼氢(H₂S)及灰尘(硅塑料粉末、炭黑)直排,車间臭气熏天问题明确;
优质健康合规管理学习压力:无数次因VOCs和颗料物超标准接受优质健康罚单,面对停厂改修安全隐患;
生产设备氧化:本身人体静电收尘器速率低,粉尘爆炸直接排放不考核标准,年抢修花费超¥1000万;
的安全的安全隐患:产品烟尘遇静电放电易引起火警,硫化橡胶氢氯气泄露危险高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
根源控制:
全厂房压差集气:在混炼机、加硫机等产污点装设防火型轮廓线排风机罩,功率按10-15m³/min/台设计的概念,遍及其他产污重要环节。
密闭式卸料体系:使用雷韵卸料+-压水管,降低烟尘分批工地扬尘。
预操作时间段:
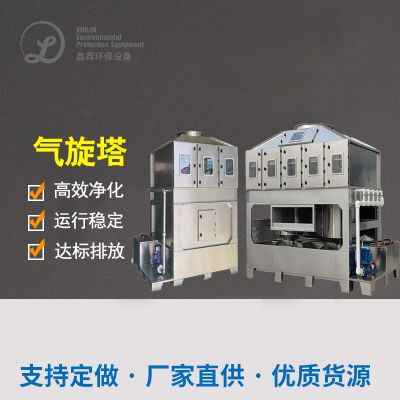
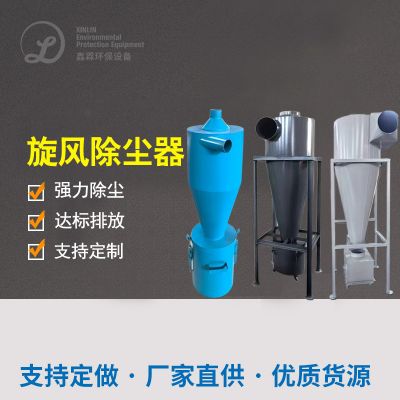
漩风收尘器:清除比表面积>50μm的粗颗粒剂粉尘爆炸,脱离质量≥85%;
如何消除静电降尘器:进一歩收集PM10-PM2.5煤尘,能力≥95%。
飓风净化器+静电能净化器:
VOCs及有危害的有毒气体防治:
热度调控:280-320℃衡温操作,根除被分解转换成留下VOCs及H₂S,转化成率≥99%。
粘附的能力:VOCs动态的粘附存储量≥1.2kg/m³,苯氯乙烯祛除率≥95%;
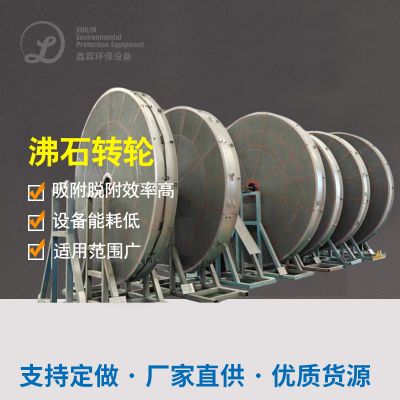
脱附机体可再生:热惰性气体嵌套循环机体可再生(180-220℃),脱附热效率≥90%。
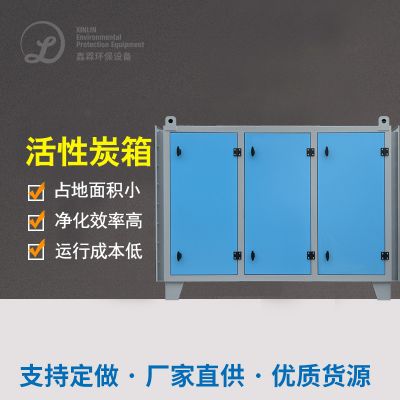
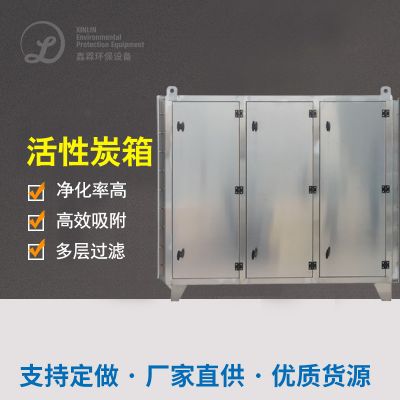
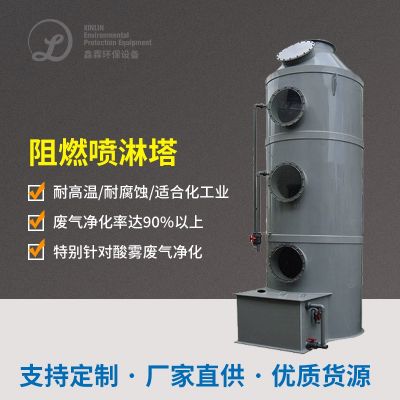
抗逆性炭黏胶纤维吸收塔(2组串连):
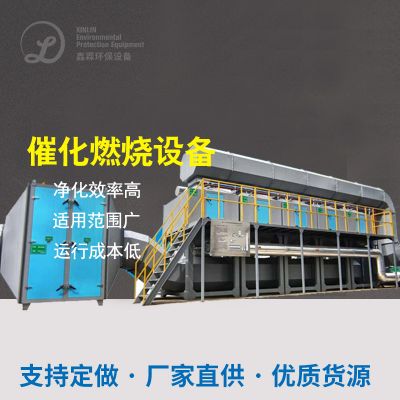
催化氧化一氧化碳燃烧安全装置(RTO):
的深度处理与安全保障系统防护系统:
解决功率:配比主功率,灰尘气体吸附率≥99.9%;
防除静电喷淋系统:废水配置+pH调高,抑止焊接烟尘通电分险。
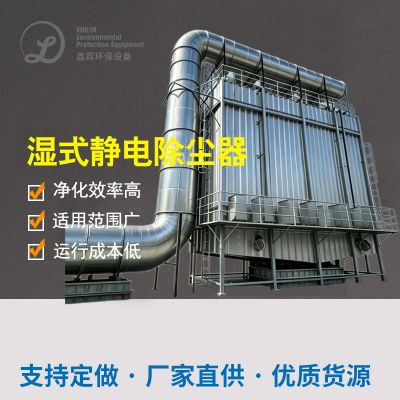
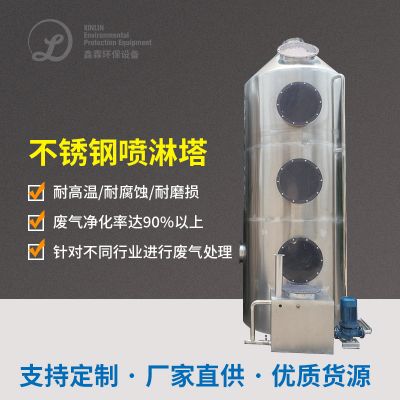
湿式静电感应安装除尘设备器(WESP):
三、设备电磁阀选型与设备
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全系統配资防爆型电力系统系统、隔爆阀及氧含磷量监测网仪(co2溶度<10%);
通过防除静电PTFE复膜过滤袋,大幅度降低煤尘静摩擦力起电风险性。
相应措施:
思路2:VOCs氧浓度变化大
装配在线平台VOCs监测方案仪,立即自动调节物理吸附/脱附生长期;
设备气体抗震罐,动态平衡进行RTO的气体和盐浓度。
存在问题:
突破点3:塑炼氢结垢机
RTO反响器内部涂装防锈耐磨涂层(磷片不饱和树脂);
在线视频喷洒碱液结合强酸实验室气体(pH持续8-9)。
方法:
五、净化处理感觉认证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
市场经济效率:
年节省了活力炭采购计划费¥200万;
产品碳排放量变低30%,年浪费商业用电¥七十万;
社会性经济发展:厂房PM2.5酸度骤降90%,員工口呼吸道慢性病慢性病匿名举报率骤降80%,评为“深绿色制作专业教师示范厂家”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!







 扫一扫添加微信